


Použití vláknových laserů v automobilové výrobě bylo obrovským úspěchem a byly použity v mnoha aplikacích svařování a řezání, včetně karoserie v bílé barvě, komponentů zavěšení, sestav hnacího ústrojí a dalších. To by nemělo být překvapením. Vláknové lasery nabízejí několik výhod oproti většině dříve používaných technologií (laserové i nelaserové).
Automobilový průmysl však zůstává významným zdrojem inovací. Zatímco vysoce výkonné vláknové lasery se již nějakou dobu úspěšně používají v automobilové výrobě, nejsofistikovanější svařovací procesy dnes vyžadují více než jen výkon, aby podpořily elektrifikaci a nízkou hmotnost. Ačkoli ve skutečnosti existuje mnoho různých aplikací, většina z nich obvykle zahrnuje:
Velmi tenké materiály nebo materiály citlivé na teplo
"Obtížný"materiály ke svařování, jako je hliník, měď a vysokopevnostní oceli
Svařování různých materiálů
Pro splnění těchto náročnějších úkolů musí mít lasery dvě primární funkce. Prvním je mít dostatek výkonu pro podporu potřebné produktivity. V případě silnějších dílů je nutný i vysoký výkon pro dosažení dostatečné hloubky průniku. Druhým je schopnost přesně řídit, jak je výkon laseru distribuován po pracovní ploše – prostorově i časově.
Ovládání výkonu a přesnosti
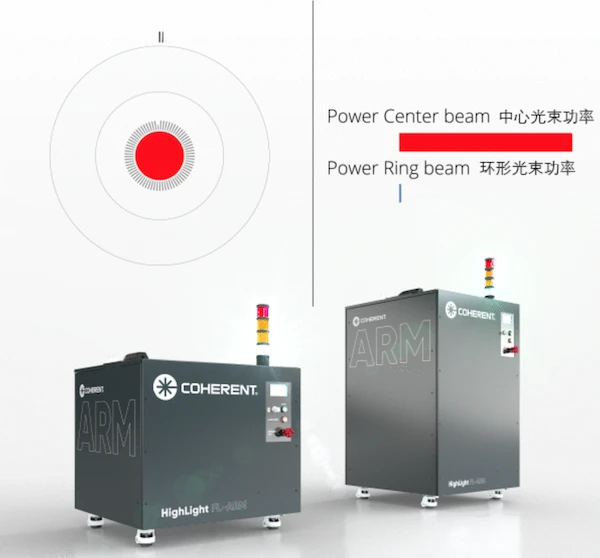
Společnost Coherent GROHE vyvinula vláknový laser s nastavitelným prstencovým režimem (ARM), navržený tak, aby poskytoval výkon a přesnost ovládání. K dosažení tohoto cíle využívá ARM dvoupaprskový výstup – vytváří středový bod obklopený dalším soustředným laserovým prstencem. Výkon jádra prstence může být nezávisle řízen a pulzován.
Řada vláknových laserů Coherent HighLight FL-ARM poskytuje celkový výkon až 10 kW, což je úroveň výkonu, která je více než dostatečná pro všechny aplikace s vysokou propustností. Ve skutečnosti většina vysoce přesných a náročných produktů obvykle využívá méně než polovinu této úrovně výkonu. Lasery Coherent ARM jsou proto v případě potřeby schopny dodat dostatečný výkon laseru přesně zacílený na místo svařování.
Svařování mědi je příkladem toho, jak to funguje. Někteří výrobci se při svařování mědi obrátili na zelené lasery, protože jsou mědí absorbovány snadněji než infračervené světlo vláknových laserů. Tento proces však lze vyrobit pouze při pokojové teplotě. Jakmile je měď zahřátá, velmi dobře absorbuje infračervené světlo a jakmile je zde klíčová dírka, schopnost mědi absorbovat červené světlo zesílí.
Proto při zahájení svařování mědi laserem ARM je prvním krokem zahřátí materiálu pouze prstencovým světlem, dokud se neroztaví. Dále vytvoří klíčovou dírku vysoce výkonný středový paprsek. Během procesu svařování je však část energie zadržována v prstencovém paprsku, protože to stabilizuje klíčovou dírku, což snižuje rozstřik a vede ke stabilnímu svaru. Když paprsek dosáhne konce svaru, napájení prstence se úplně vypne a výkon jádra plynule klesne, aby se vytvořil čistý, jednotný konec.
Tento proces nabízí podobné výhody také při svařování jiných náročných materiálů, jako je hliník a pozinkovaný plech. Navíc umožňujevysoce přesné svařováníz tenkých nebo tepelně citlivých materiálů.
Povládání výkonu
Někteří výrobci vláknových laserů mají rádiKoherentníARM poukazuje na to, že jejich produkty umožňují distribuci 100 % celkového výkonu mezi prstence jádra, jako by to byla výhoda.
Ale není tomu tak. Celá výhoda laserů ARM spočívá v tom, že rozdělením výkonu mezi jádro a prstenec je přiváděné teplo vedeno do příslušného obrobku způsobem, který poskytuje lepší výsledky než jeden paprsek, jako v příkladu svařování mědi popsaném výše. Proč jinak nepoužít standardní jednopaprskový (a levnější) vláknový laser?
Měli také obavy, že struktura ARM Coherentu není dostatečně „flexibilní“.
Při výrobě systému je nutné nastavit počet modulů, které se napájí do jádrového prstence. Proto lze 8 kW ARM laser postavený se čtyřmi 2 kW moduly konfigurovat se třemi různými maximálními poměry výkonu jádro/kruh. Jedná se o 6 kW/2 kW, 4 W/4 kW nebo 2 kW/6 kW. Navíc maximální výkon jádra/kroužku nelze následně změnit, a proto je považován za „neflexibilní“.
Konfigurace pro libovolný laser zákazníka je však založena na procesních testech provedených před zakoupením laseru. Ty určují výkon a poměry výkonu jádra k jádru potřebné pro sériovou výrobu. Kromě toho je poskytováno dostatečně velké procesní okno pro podporu přizpůsobení nestabilitě výroby (např. kolísání mezi šarží v surovinách, chyby sevření atd.).


