


01 Úvod do papíru: Díky své výjimečně vysoké specifické pevnosti slouží slitiny titanu jako kritické konstrukční materiály v oblasti letectví a výroby špičkových-zařízení. Během procesu laserového svařování jsou však tyto slitiny náchylné k problémům, jako jsou fluktuace plazmy, nestabilní pronikání svaru a praskání za tepla. Ani tradiční kontinuální laserové svařování ani obloukové-laserové hybridní svařování nemohou spolehlivě dosáhnout stabilní tvorby svaru charakterizované vysokou přesností a nízkým výskytem vad; konvenční řídicí systémy s uzavřenou-smyčkou se navíc snaží překonat omezení související s nedostatečnou-reakcí v reálném čase a silnou závislostí na konkrétních modelech procesů. Model-bezplatné adaptivní svařování-založené na spektrálních charakteristikách-se ukázalo jako slibné řešení těchto problémů, a to díky přesnému řízení přívodu tepla a rychlé regulační reakci. Nicméně evoluční vzorce spektrálních charakteristik a mechanismy dynamické odezvy řídící penetraci svaru během laserového svařování titanových slitin zůstávají do značné míry nejasné. Tato studie řeší tuto mezeru ve znalostech a využívá experimenty laserového svařování s proměnnými{13}}parametry k charakterizaci typické mikrostruktury svarových švů a souvisejících plazmových spektrálních vlastností. Na základě těchto spektrálních signálů je vytvořena online kvantifikační metoda pro penetraci svaru pro zkoumání vnitřních korelací mezi stabilitou penetrace, náchylností k praskání a parametry svařování. Následně je implementován spektrální-model řízený-volný ovladač, aby bylo dosaženo vysoce{18}}kvalitního svařování, přičemž jsou komplexně hodnoceny mechanické vlastnosti a kvalita svaru výsledných spojů. Tento výzkum poskytuje teoretickou i experimentální podporu pro realizaci-vysokovýkonného laserového svařování titanových slitin.
02 Full Text Overview: Tento dokument se zabývá kritickými problémy při pulzním laserovém svařování titanových slitin-, konkrétně obtížností online detekce hloubky lázně taveniny, náchylností hloubky lázně taveniny ke kolísání způsobeným různými podmínkami rozptylu tepla a nedostatečnou přesností tradičních kontrolních metod. Tato studie s využitím spektrální diagnostiky a modelového-bezplatného adaptivního řízení jako klíčových technických přístupů zkoumá online detekci a uzavřenou{4}}smyčku řízení hloubky tavné lázně. Článek vytváří experimentální platformu pro získávání plazmového spektra a pulzní laserové svařování; prostřednictvím série experimentů s proměnnou rychlostí svařování získává odpovídající data spojující spektrální signály s hloubkami tavné lázně. Porovnává účinnost technik redukce rozměrů-jako je t-SNE a UMAP- při získávání spektrálních prvků a konstruuje BP neuronovou síť pro předpovídání hloubky taveniny. Současně je jako charakteristický parametr zvolen poměr spektrální intenzity R3 (Ti I 503,995 nm / Ti I 586,919 nm); na základě Hammersteinova modelu a Particle Swarm Optimization jsou identifikovány dynamické charakteristiky systému a je navržen -bezmodelový adaptivní ovladač pro dosažení stabilní kontroly hloubky tavné lázně. Výsledky ukazují, že spektrální prvky zpracované pomocí redukce rozměrů UMAP poskytují nejvyšší přesnost předpovědi (R²=0.982) a že poměr spektrální intenzity R3 vykazuje významnou negativní korelaci s hloubkou lázně taveniny, což umožňuje- charakterizaci hloubky v reálném čase. Navržený regulátor MFAC se vyznačuje rychlou dobou ustálení a minimálním překmity; za podmínek různého rozptylu tepla si 87,3 % svarů udrželo stabilní hloubku lázně taveniny v rozmezí 2,20 ± 0,15 mm, se standardní odchylkou pouze 0,0986. Tento výzkum úspěšně dosahuje on-line detekce a stabilního řízení hloubky taveniny při laserovém svařování titanových slitin a poskytuje účinnou metodiku pro přesnou regulaci kvality svařování u složitých součástí v leteckém průmyslu.
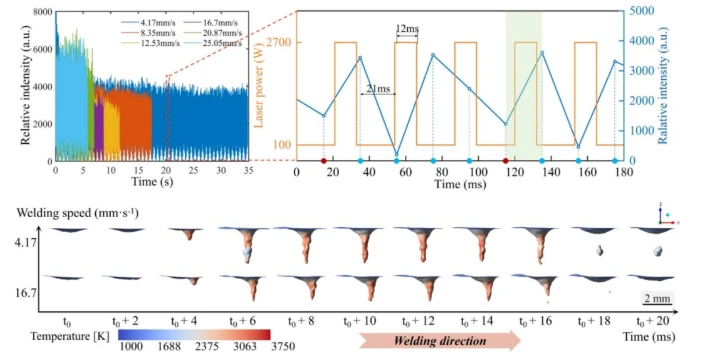
03 Ilustrovaná analýza: Obrázek 1 představuje vizualizaci získávání spektrálních dat a numerickou simulaci procesu svařování pulzním laserem. Ilustruje křivky změn intenzity charakteristické spektrální čáry Ti I 503,995 nm při různých rychlostech svařování, jakož i vývoj teplotního pole v zóně svaru při pulzním laserovém ozařování. Výsledky ukazují, že spektrální intenzita vykazuje nelineární vztah s rychlostí svařování. Se zvyšující se rychlostí svařování klesá vnesené teplo-což vede ke snížení excitovaných částic plazmatu-a intenzita spektrální čáry zpočátku klesá. Jak se však rychlost dále zvyšuje, poměr hloubky-k{10}}šířce svaru se zvyšuje; následně se bod akvizice signálu posouvá blíže k jádru plazmy, což způsobí následné zvýšení spektrální intenzity.
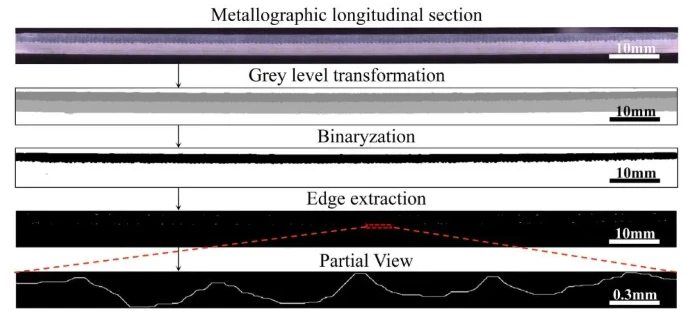
Obrázek 2 představuje schematické znázornění procesu extrakce hloubky průvaru. Demonstruje metodologii použitou na svary titanové slitiny po svařování pulzním laserem-zahrnující přípravu podélných metalografických příčných-řezů, transformaci ve stupních šedi, binarizaci a extrakci hran-, čímž jasně odliší základní kov od zóny svaru, přesně identifikuje hranice hloubky průvaru a umožňuje automatické měření a kalibraci hodnot hloubky průvaru.
Obrázek 2 představuje schematické znázornění procesu extrakce hloubky průvaru. Demonstruje metodologii použitou na svary titanové slitiny po svařování pulzním laserem-zahrnující přípravu podélných metalografických příčných-řezů, transformaci ve stupních šedi, binarizaci a extrakci hran-, čímž jasně odliší základní kov od zóny svaru, přesně identifikuje hranice hloubky průvaru a umožňuje automatické měření a kalibraci hodnot hloubky průvaru.
Obrázek 3 představuje mapu korelačních koeficientů pro data zpracovaná různými metodami, ilustrující velikost korelačních koeficientů mezi hloubkou taveniny a rysy extrahovanými třemi odlišnými přístupy: t-snížení dimenzionality SNE, snížení dimenzionality UMAP a poměr spektrální intenzity R3. Výsledky naznačují, že poměr spektrální intenzity R3 (Ti I 503,995 nm / Ti I 586,919 nm) vykazuje nejvyšší korelaci s hloubkou tání a dosahuje koeficientu −0,886-, což je výrazně lepší výkon než u dvou nelineárních metod redukce rozměrů, t-.SNE a UMAP To ukazuje, že poměr spektrální intenzity je nejcitlivější na změny hloubky taveniny a má nejsilnější charakterizační schopnost; slouží tedy jako základní funkce pro online detekci a adaptivní řízení hloubky taveniny bez modelu.
03 Shrnutí: Tento článek řeší problémy spojené s kolísáním hloubky lázně taveniny a online detekcí při pulzním laserovém svařování titanových slitin a zkoumá online detekci hloubky lázně taveniny a modelové-bezplatné adaptivní řízení založené na spektroskopické diagnostice. Získáním plazmových emisních spekter a srovnáním charakterizační účinnosti vlastností odvozených z t-snížení rozměrů SNE a UMAP s poměry spektrální intenzity bylo zjištěno, že poměr intenzity R3 (Ti I 503,995 nm / Ti I 586,919 nm) vykazuje silnou korelaci s {7} koeficientem specifické hloubky taveniny. -0,886-a umožňuje přesnou charakterizaci. Na základě této spektrální funkce byl zkonstruován-bezmodelový adaptivní řídicí systém využívající kombinaci Hammersteinova modelu a algoritmu Particle Swarm Optimization k dosažení optimalizace parametrů. Výsledky simulace i experimentu ukazují, že řídicí systém se vyznačuje rychlou odezvou a minimálním překmitnutím; dále, dokonce i za různých podmínek rozptylu tepla, úspěšně udržuje hloubku lázně taveniny 87,3 % svarových švů ve stabilním rozsahu 2,20 ± 0,15 mm. Tato studie realizuje-monitorování v reálném čase a stabilní řízení hloubky taveniny při laserovém svařování titanové slitiny a poskytuje efektivní technické řešení pro regulaci kvality svařování v uzavřené smyčce ve výrobě špičkových zařízení.


