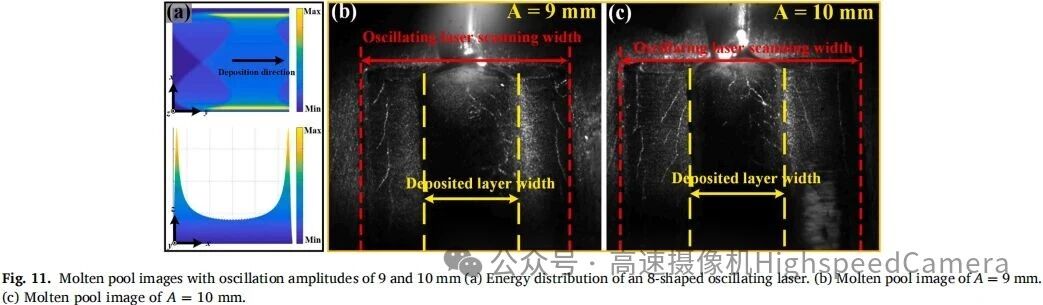
Tato studie zkoumala chování procesu a přechodové charakteristiky plniva v hliníkové slitině LF-LDED, kde byl k vytvoření počáteční roztavené lázně a přesné kontrole šířky bazénu použit oscilující laserový zdroj tepla s číslem-osm. K před-tavení špičky drátu z hliníkové slitiny byl použit zdroj tepla GTA, čímž vznikl tekutý kov, který lze stabilně přivádět do roztavené lázně. Jsou odhaleny a diskutovány účinky-rozteče mezi laserem a drátem, proud GTA, amplituda oscilace a rychlost podávání drátu na chování procesu-. Hlavní závěry jsou následující.
【1】The spacing of the heat source is a key parameter for achieving stable LF-LDED deposition. If the heat source spacing is too large (>5 mm), bude to mít za následek delší dobu přechodu pro kapalnou hliníkovou slitinu, aby dosáhla roztavené lázně, což způsobí, že usazená vrstva vytvoří hrboly. Změny vzdálenosti mezi laserem a drátem však mají relativně malý vliv na stabilitu procesu nanášení.
【2】The LF-LDED process has two modes: liquid bridge transition mode and droplet transition mode. The state of wire melting can be divided into semi-melted and fully melted states. When the current is low (I = 30-70A), the wire is in a semi-melted state. The upper part of the wire tip melts into liquid metal while the lower part remains solid, providing stable guidance for the liquid metal and forming a liquid bridge transition. When the current is high (>90A), drát je zcela roztaven, se špičkou zcela roztavenou a tvoří kapkový přechod.
【3】V systému LF-LDED může strategie řízení geometrických prvků nanášecí vrstvy koordinovat amplitudu výkyvu a rychlost podávání drátu a dosáhnout tak přesné nezávislé kontroly šířky a výšky vrstvy.
【4】Maximální rychlost nanášení LF-LDED je 1,215 kg/h, což je 2,9krát více než u O-LDED. Ve srovnání s tradičním drátovým-založeným LDED může LF-LDED výrazně zlepšit účinnost laseru a dosáhnout vysoké-účinnosti a-kvalitního nanášení. Rychlost ukládání LF-LDED však stále zaostává za rychlostí WAAM.
【5】LF-LDED může dosáhnout více{2}}vrstvého nanášení hliníkových slitin, což ukazuje velký potenciál v rychlé výrobě součástí z hliníkových slitin. S rostoucím počtem nanášených vrstev se však v komponentách objevují defekty, jako je snížená výška vrstvy a zhroucení ocasu, což naznačuje, že proces vícevrstvého nanášení této metody vyžaduje další optimalizaci.