


Thesenzor kyslíkuje měřicí prvek, který používá prvky citlivé na keramiku k měření potenciálu kyslíku v různých typech topných pecí nebo výfukových kanálů a vypočítává odpovídající koncentraci kyslíku na principu chemické rovnováhy pro sledování a řízení poměru spalovacího vzduchu a paliva v peci. k zajištění kvality produktu a emisních norem výfukových plynů a je široce používán při řízení atmosféry různých typů spalování uhlí, spalování oleje, spalování plynu a dalších pecí. Jedná se o nejlepší metodu měření spalovací atmosféry s výhodami jednoduché konstrukce, rychlé odezvy, snadné údržby, snadného použití, přesného měření atd. Použití senzoru pro měření a regulaci spalovací atmosféry může stabilizovat a zlepšit kvalitu produktu, zkrátit výrobu cyklu a šetří energii. Snímače musí být svařování kovových obalů, kde kvalita svařování má významný vliv na použití snímače, dále vidět laserové svařovací zařízení při svařování kyslíkových senzorů technologie aplikací.
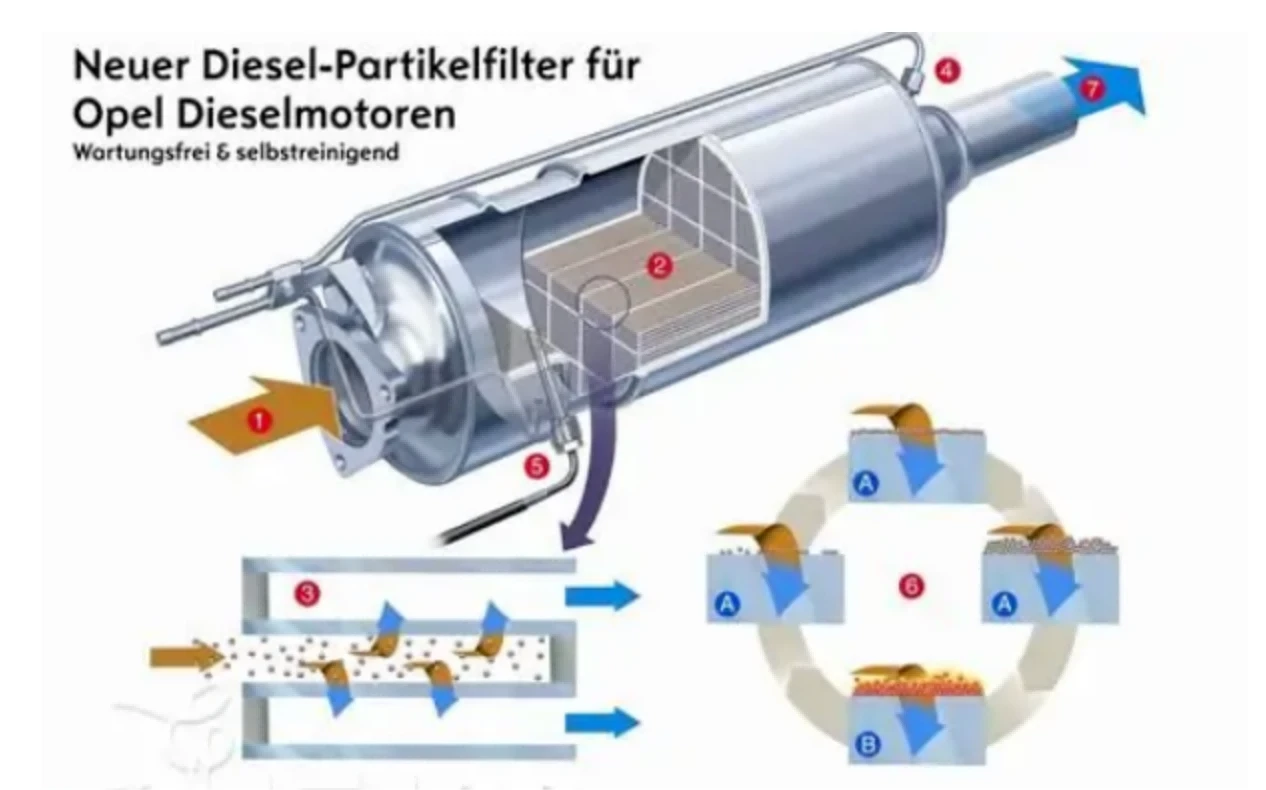
Základem senzoru kyslíku je obecně válec z nerezové oceli o průměru 20-40 mm a tělo katalyzátoru se skládá z pláště z nerezové oceli, bílého nosiče, vrstvy tlumící nárazy, katalyzátoru atd. Při výrobě katalyzátoru sestavy konvertoru, základna lambda sondy musí být přivařena k plášti katalyzátoru.
Tloušťka stěny základny kyslíkového senzoru je 5-12 mm a tloušťka pláště těla katalyzátoru 1 mm-2 mm, rozdíl mezi těmito dvěma tloušťkami je velký, stávající proces svařování používá svařování elektrickým obloukem po svařování lisováním , výrobní proces, proud je příliš velký, aby způsobil únik při svařování pláště katalyzátoru, proud je příliš malý, síla připojení kyslíkového senzoru nestačí, takže si můžete vybrat technologii laserového svařování, výběr laserového svařovacího stroje vláknového laseru, použití laseru Integrovaná konstrukce s bezpečnostní ochranou a ochranou životního prostředí, s plně uzavřenou svařovací skříní, kompaktní konstrukcí a vysokou integrací. Portálový svařovací modul je vybaven vícerozměrnou nastavovací laserovou svařovací hlavou a dvourozměrným horizontálním CNC vysoce přesným stolem se speciálními přípravky pro doplnění požadavků na přesné svařování.
Technické aplikace laserového svařovacího zařízení při svařování kyslíkových senzorů:
1. Svařovací rozstřik co nejmenší.
Při svařování základny kyslíkového senzoru a těla katalyzátoru je svarový šev velmi citlivý na rozstřikování při svařování, na jedné straně může svařování generované svařovací struskou připevněnou k sedlu kyslíkového senzoru a okolní oblasti ovlivnit přesnost senzoru přenos signálu, na druhé straně, tělo katalyzátoru je uzavřená válcová konstrukce, pokud je uvnitř pláště katalyzátoru rozstřik svařovací strusky, svařovací struska nemůže být automaticky odváděna, ruční čištění je také obtížné, zbytková svařovací struska zapnuto Životnost katalyzátoru a dosažený výkon nvh způsobují skryté nebezpečí.
2. Svar by měl zajistit pevnost spojení a požadavek na vysokou plynotěsnost.
Katalyzátor se stává zařízením na zpracování plynu, celková pevnost spojení a plynotěsnost sestavy je vysoká, svar mezi základnou lambda sondy a tělem katalyzátoru má také stejné požadavky na pevnost spojení a plynotěsnost. Tloušťka základny kyslíkového senzoru je obecně 6-12 mm a tloušťka těla katalyzátoru je obecně 1,5 mm-2 mm. Rozdíl mezi těmito dvěma tloušťkami je velký, takže okno procesu svařování je velmi úzké a kolísání proudu, rozdíly ve stavu svařovaného povrchu a kolísání svarové mezery mohou vést k defektům, jako je únik svaru v katalyzátoru skořápka.
Výše uvedené je technická aplikacelaserové svařovací zařízenípři svařování kyslíkových senzorů je automatické laserové svařovací zařízení vhodné pro svařování a zpracování automobilových senzorů, a to nejen pro zajištění kvality svařování senzorů, ale také pro zlepšení efektivity zpracování. Těleso katalyzátoru lambda sondy je nejdůležitější součástí sestavy katalyzátoru, kterou lze dosáhnout, vysoké požadavky na kvalitu dílů a vysoké náklady na kus, společnosti se extrémně zajímají o kvalitu dílů a rychlost průchodu.


