


V dnešní železniční dopravě, stavbě lodí a dalších průmyslových odvětvích po nich roste poptávkasvařování ocelových plechůse střední a velkou tloušťkou. V posledních letech, s cílem podpořit rozvoj čínského loďařského průmyslu, stát zavedl prioritu do vývoje high-tech lodí, lodě s vysokou přidanou hodnotou urychlily transformaci a modernizaci loďařského průmyslu a další politiky, a světový trend stavby lodí také směřuje k rozsáhlému, různorodému a vysoce kvalitnímu vývoji. Svařovací technologie je klíčovou technologií při zpracování a výrobě lodí, stejně jako v rozvoji loďařského průmyslu, a pracovní doba svařování tvoří asi 30 až 40 procent celkové pracovní doby stavby lodí. Efektivita výroby svařování a kvalita svařování přímo ovlivňují výrobní cyklus zpracování a výroby lodí, náklady a kvalitu trupu. Proto je vysoce účinná a vysoce kvalitní technologie svařování lodí realizovat transformaci a modernizaci čínského loďařského průmyslu důležitým faktorem při transformaci a modernizaci čínského loďařského průmyslu, ale také zlepšení mezinárodní konkurenceschopnosti čínských loďařských podniků je důležitým faktorem. faktor.
Navíc s vysokorychlostním rozvojem čínského železničního vlakového průmyslu se vlak stále zrychluje, protože důležitá část podvozku kolejového vozidla nese větší dynamické zatížení, což klade vyšší požadavky na technologii podvozku, rám podvozku v design, materiály, technologie se musí nadále vyvíjet a postupovat, aby byly splněny požadavky na výkon, kvalita svarových spojů, aby se zajistilo, že kvalita rámu podvozku je jedním z důležitých článků, proto je optimalizována metoda svařování. nutná podmínka.
Laserové obloukové svařování kompozitů vzniká z potřeby
Novinkou je laserové obloukové kompozitní svařovánítechnologie svařování, Jedná se o použití laseru a oblouku jako duálního zdroje tepla, současně ve stejné roztavené lázni, vytvoření laserem řízeného a stabilizovaného oblouku, oblouk pro zlepšení kovu na míru absorpce laseru, zvýšení schopnosti přemostění přechodu roztavených kapek metody svařování, které plně využívá výhody laserového svařování a obloukového svařování a kompenzuje nedostatky každého z nich. Zejména ve střední a velké tloušťce svařování materiálu má technologie kompozitního svařování větší výhody. Protože existuje tradiční metoda svařování, jako je nízká pevnost spoje, nízká účinnost a deformace, svařování spotřebovává velké množství nedostatků; a použití jediného laserového svařování existují některé nedostatky, jako jsou vysoké požadavky na proces montáže spojů, svařovací kapacita omezením výkonu laseru, schopnost přemostění je špatná, svar kousne okraj vážně a tak dále.
Laserové obloukové kompozitní svařování je nový typ metody svařování, má následující tři významné vlastnosti:
(1) zlepšit využití energie, jednou zvýšit hloubku průvaru svaru, rychlost svařování;
2) Snižte požadavky na montáž obrobku;
3) Zlepšit kvalitu svaru a zlepšit tvarování svaru;
Laserové obloukové kompozitní svařování může realizovat 1 plus 1 > 2
Laserové obloukové kompozitní svařování má různé formy, včetně laserového-MAG / MIG kompozitního svařování, laserového-TIG kompozitního svařování, laserového obloukového obloukového svařování atd., z nichž je v této fázi běžně používaným zdrojem laserového světla vláknový laser a polovodičový laser. Například kontinuální vláknový laser Rui Ke 4000W, 6000W a polovodičový laser s výstupem vlákna 4000W.
Při svařování kompozitu laser-MAG existují dva zdroje svařovacího tepla, laser a MAG oblouk, samotné svařování zdroje tepla může vytvořit účinnou roztavenou lázeň, ale vlastnosti roztavené lázně nejsou stejné: laserové svařování roztavená lázeň se vyznačuje "hlubokým a úzkým", plocha otvoru je malá, hloubka velkého, nepříznivého svaru; Tavenina pro obloukové svařování MAG se vyznačuje "mělkou a širokou", velkou plochou otvoru, malou hloubkou, vhodnou pro tvarování svarů, silnou přemosťovací kapacitou.
V procesu kompozitního svařování Laser-MAG dva zdroje tepla současně působí na základní materiál, dochází k interakci mezi dvěma zdroji tepla a také dochází k interakci mezi dvěma bazény a nakonec vytvoří nový kompozitní bazén , kompozitní bazén zároveň s laserovým bazénem "velké hloubky" a obloukovým bazénem "velké plochy", kompozitní bazén se vyznačuje "mělkým a širokým". "Velká plocha", hloubka tohoto kompozitního bazénu, tvarování svaru je lepší, silná přemosťovací schopnost, zároveň, protože lze vybrat výplň drátu pro obloukové svařování MAG a typ drátu, takže můžete vycházet z výkon základního materiálu samotné vady, vyberte vhodný drát přidat do svařovacího procesu tak, aby na mikroskopické úrovni na svaru odolnost proti trhlinám, odolnost proti únavě, odolnost proti korozi, odolnost proti opotřebení a další aspekty cílené zlepšení. Navíc v celém procesu svařování působí na základní materiál dva zdroje tepla, vzájemná interakce mezi nimi je schopna zvýšit hloubku tavení, dosáhnout efektu „1 plus 1 > 2“, takže laser- Svařovací schopnost obloukového kompozitního svařování se výrazně zlepší. Konečně, laserové obloukové kompozitní svařování může realizovat vícekanálové vrstvené svařování, může realizovat svařování materiálů o velké tloušťce a kvůli oblouku je důvod horního a spodního svarového kanálu a boční stěny tavné schopnosti velmi silný.
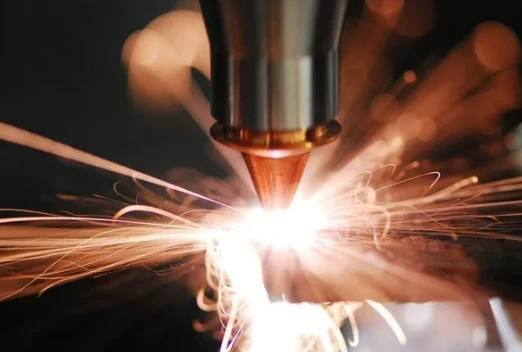
S rozvojem technologie laserového obloukového kompozitního svařování je jeho použití stále rozsáhlejší, zejména v zahraničních aplikacích, ale v domácím použití je velmi malé a má širokou perspektivu, hlavní oblasti jeho použití jsou následující:
Stavba lodí
Mezi všemi výrobními odvětvími je stavba lodí největším příjemcem technologie laserového obloukového kompozitního svařování. V některých evropských loděnicích, aby si zachovaly svou výhodu v odvětví stavby lodí s vysokou přidanou hodnotou, rozsáhlé používání technologie laserového obloukového kompozitního svařování při aplikaci svařování tlustých plechů výrazně zlepšuje kvalitu a produktivitu svařování. Typickým reprezentativním významem je, že německá loděnice Meyer přijala metodu laserového obloukového kompozitního svařování pro svařování lodí.
Aautomobilový průmysl
Německo převzalo vedení v kompozitu laser-oblouktechnologie svařování používaná v automobilových dveřích, boční kryty a další části výroby spojů, učenci Graf T et al. na mezinárodním fóru Automotive Welding o zprávě „laserové kompozitní svařování v automobilových aplikacích Volkswagen a Audi [C]“ je v úvodu uvedeno, že v předních dveřích sedanu Volkswagen Phaeton se na celkem 66 svarech svaří celková délka 4,98m, z toho 48 ks laserově - obloukových kompozitních svarů; Rám karoserie Audi A8 sedan celková délka kompozitního svařování 4,5m. -obloukový kompozitní svarový šev; Celková délka svařovaného kompozitního rámu Audi A8 sedan dosáhla 4,5 m.
Nová energetická vozidla zažívají boom a jádrem jejich síly je napájecí baterie. Aby se snížila celková hmotnost vozu, přihrádka na napájecí baterii se obecně rozhoduje pro výrobu z hliníkové slitiny, přihrádka je sestavena svařováním a každá přihrádka je svařeno až do desítek svarových švů a požadavky na pevnost svaru s požadavky na vysokou účinnost svařování, tradiční obloukové svařování a konvenční laserové svařování je obtížné splnit požadavky a laserové obloukové laserové obloukové kompozitní svařování je způsob spojení, který odpovídá poptávce.
Petrochemický průmysl
Podle výzkumu procesu obloukového svařování na potrubí pro přepravu ropy laser-MAG zjistil, že po svařování a použití samotného laseru jako zdroje tepla pro srovnání může použití kompozitního svařování laserem a obloukem zvýšit hloubku fúze o 20 procent. proces svařování je stabilnější, s malým množstvím rozstřiku, tvarování svaru je lepší, s dobrým poměrem šířky tavení, bez kousavých hran, nestavené a jiné vady svařování, svařeno vadou rentgenového záření po svaření pórovitost Pórovitost po X -paprsková kontrola je řízena v určitém rozsahu, který neovlivňuje kvalitu svarových spojů a splňuje technické požadavky.
Použití kompozitního svařování Laser-MIG při svařování nádrží díky přidání laseru k vytvoření hloubky svaru bylo výrazně vylepšeno, takže lze provádět jednostranné svařování, aby se předešlo nepříjemnostem při oboustranném svařování. Nejen ve zlepšení kvality svaru, ale také ve zlepšení efektivity svařování a výrobní kapacity zaznamenaly obrovský průlom. V současné době je laserové obloukové kompozitní svařování široce používáno v německém průmyslu výroby nádrží.
Aerospace
V oblasti letectví a kosmonautiky se při svařování středně silných plechových vysokopevnostních ocelí také začala používat technologie laserového obloukového svařování MIG/MAG k dosažení 7 mm silného 3CrMnSiA bez předehřívání laser-MAG obloukového kompozitního svařování, což výrazně snižuje pracnost intenzitou pracovníků a zlepšit efektivitu svařovací výroby.


